当前位置:主页 > 技术文章 > 轧钢料剪切机刀片更换、液压系统保养维护技巧

技术文章

Technical Articles
轧钢料剪切机刀片更换、液压系统保养维护技巧
更新时间:2026-10-20 点击次数:6
  轧钢料剪切机主要用于钢厂、金属回收、型材加工行业,对钢坯、废钢、型材进行剪切下料。刀片是直接执行剪切的易损件,液压系统作为动力核心,二者状态直接决定剪切断面质量、生产效率与设备安全。规范执行刀片更换作业和液压系统维保,可减少崩刀、剪切无力、漏油等故障,保障连续稳定运行。
 
  一、刀片更换操作规范
 
  轧钢料剪切机的刀片长期剪切钢材,刃口会出现磨损、崩缺、卷刃,剪切面毛刺增大、剪切吃力时,就需要停机更换。
 
  更换前必须执行安全锁定,切断总电源,释放液压回路残余压力,挂设检修警示牌,防止误动作。拆卸刀片固定紧固件,清理刀座接触面残留铁屑、氧化皮,保证刀座安装面平整无凸起杂物,避免刀片装配后受力偏斜。
 
  新刀片安装前检查刃口有无磕碰损伤,确认刀片型号匹配。装配时保证刀片贴合到位,均匀对角紧固螺栓,不可单边一次性锁紧,防止刀片产生内应力。调整刀片间隙,间隙过大易出现剪切毛边,间隙过小会加剧刃口磨损甚至崩刀。间隙调试完成后,手动盘车检查上下刀片无干涉、无刮擦。
 
  装配完毕,先空载试运行,观察刀片开合动作,再试剪少量试样,检查断面质量,确认无异常后方可投入批量生产。换下的旧刀片,可评估磨损情况,能修复的统一堆焊修磨,无法修复的做报废处理。
 
  二、液压系统保养维护技巧
 
  液压系统为剪切动作提供剪切力,漏油、油液污染、元件卡滞是常见故障,保养重点围绕油液、液压元件与管路开展。
 
  1.液压油管理。定期观察油液外观,油液浑浊、发黑、出现泡沫、进水乳化,需要及时更换。严格按照要求选用液压油,不可混用不同牌号油品。做好油液过滤,按时更换过滤器滤芯,固体杂质进入油路会划伤油缸内壁、磨损液压阀,造成剪切压力不足。控制油箱油温,高温会加速油液老化、密封件老化。
 
  2.液压元件与管路巡检。日常检查油管、接头、油缸密封部位有无渗油、漏油。发现轻微渗漏及时处理,避免渗漏扩大造成压力损失。检查压力表,定期校验,保证压力显示准确。检查溢流阀、换向阀工作状态,压力无法建立、压力不稳,优先排查阀组卡滞问题。
 
  3.油箱维护。保持油箱密封完好,呼吸器滤芯定期清理更换,防止粉尘、水汽进入油箱。定期清理油箱底部沉积油泥,减少污染物持续循环磨损液压元件。
 

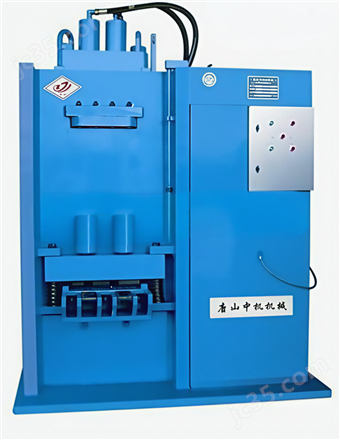
轧钢料剪切机


  三、日常巡检与注意事项
 
  轧钢料剪切机每次开机前,检查刀片紧固螺栓有无松动,液压系统油位是否在标准区间,观察有无漏油。剪切作业避免超规格厚料、硬料强行剪切,防止瞬时冲击载荷造成刀片崩裂、液压过载。运行留意异响、压力异常等现象,出现故障立即停机。
 
  维保作业禁止带压拆卸液压元件;检修完成后,排气处理,排出油路内部空气,防止动作抖动、压力不稳。建立维保台账,记录换刀时间、液压油更换周期、滤芯更换记录。
 
  四、总结
 
  轧钢料剪切机刀片更换,核心是安全锁定、清理刀座、合理调整刀片间隙;液压系统保养的关键在于控制液压油清洁度,管控油温,及时处理渗漏。刀片与液压系统相互关联,刀片卡滞会造成液压过载,液压压力不足也会影响剪切效果。坚持定期巡检,按周期更换配件与油品,能降低停机维修频次,保障剪切断面质量,提升使用周期。

版权所有 © 2019 唐山市中机机械设备有限责任公司 冀ICP备14001424号-3 技术支持:机床商务网 管理登陆 GoogleSitemap

在线客服 联系方式 二维码

服务热线

86-0315-2378066

扫一扫,关注我们